Як виглядає цикл виробництва металевого стелажа від нарізки до фарбування
Матеріали та технології · Kovion
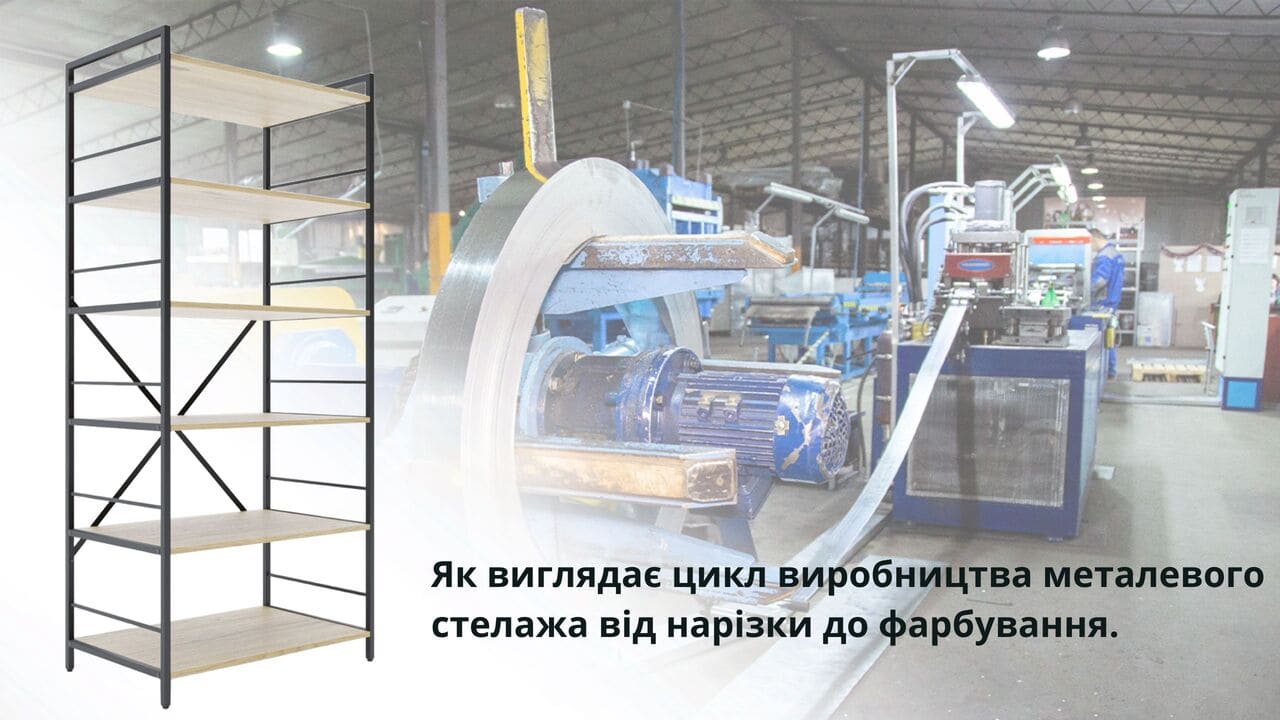
Як виглядає цикл виробництва металевого стелажа: від нарізки до фарбування
Стелаж здається простою конструкцією — поки не дізнаєшся, скільки операцій за нею стоїть. Від рулону сталі до готової полиці — п'ять технологічних етапів, кожен із яких впливає на кінцеву якість.
Крок 1. Нарізка металу
Виробництво починається зі сталевого рулону або листового прокату. Метал нарізається на заготовки точно за кресленням — сучасні лінії виконують це з точністю до 0,1 мм. Від правильного розкрою залежить мінімальна кількість відходів і геометрична точність кінцевого виробу.
Для стелажів зазвичай використовують холоднокатану сталь товщиною від 0,6 до 2 мм залежно від класу конструкції — це визначає вантажопідйомність стелажа ще до будь-яких зварювальних операцій.
Крок 2. Перфорація та формування елементів
Після нарізки заготовки проходять через прес: стійки перфоруються з кроком 37,5 мм — саме ці отвори дозволяють регулювати висоту полиць без інструментів. Одночасно на траверсах формуються зачепи — замок-з'єднання, яке забезпечує міцність без болтів.
Точність перфорації критична: якщо отвори не збігаються з кроком на тисячні частки — зачіп не зафіксується або дасть люфт. Автоматизовані преси виключають людський фактор на цьому етапі.
Крок 3. Зварювання і складання конструкцій
Там, де потрібне нероз'ємне з'єднання — наприклад, зварні вузли болтових систем або підсилені секції важких стелажів — деталі проходять зварювання. Шви зачищаються і вирівнюються, щоб не перешкоджати рівній адгезії при подальшому фарбуванні.
- Зварювальні роботи виконуються до фарбування — це виключає пошкодження покриття під час виробництва.
- Контактне і напівавтоматичне зварювання залежно від товщини металу і конфігурації вузла.
Крок 4. Очищення та підготовка поверхні
Найчастіше пропускається малобюджетними виробниками — і саме тут закладається реальна довговічність покриття. Поверхня металу знежирюється і проходить фосфатування — хімічну обробку, яка створює мікрошорстку основу для порошку. Без цього кроку навіть якісна фарба відшарується за кілька сезонів.
Фосфатування — не опція, а обов'язковий крок для якісного покриття. Воно збільшує адгезію фарби в 3–4 рази порівняно з просто знежиреною поверхнею. Якщо виробник не може сказати, чи фосфатує метал, — це привід засумніватися.
Крок 5. Порошкове фарбування
Підготовлені деталі потрапляють у камеру напилення. Порошкова фарба наноситься електростатичним методом — заряджені частинки рівномірно вкривають усі поверхні, включно з внутрішніми кутами і краями. Потім деталі проходять полімеризацію в печі при 180–200°C протягом 15–25 хвилин.
Результат — тверда монолітна плівка 60–120 мкм, яка не тріскається від ударів, не відшаровується від вологи і не вицвітає на сонці. Саме тут відрізняється стелаж, що прослужить 20 років, від того, що почне іржавіти за рік.
Часті запитання
Чи буває стелаж у нестандартному кольорі?
Так. Порошкове фарбування дозволяє використовувати будь-який колір за шкалою RAL. Але нестандартний колір зазвичай означає окрему партію, тож вартість і терміни зростають.
Чим відрізняється оцинкований стелаж від порошково-фарбованого у виробничому процесі?
Замість порошкового фарбування деталі проходять гарячу або холодну оцинковку — цинк наносять на поверхню, і він виступає жертовним захистом від корозії навіть при подряпинах.
Скільки часу займає виробництво одного стелажа?
Типовий збірний стелаж — декілька годин з урахуванням усього циклу. Нестандартні замовлення з кастомним кольором або розмірами займають більше часу, бо потребують окремого налаштування обладнання.
Читайте також
Не знайдено дописів
Написати відгук