Как выглядит цикл производства металлического стеллажа: от нарезки до окраски
Материалы и технологии · Kovion
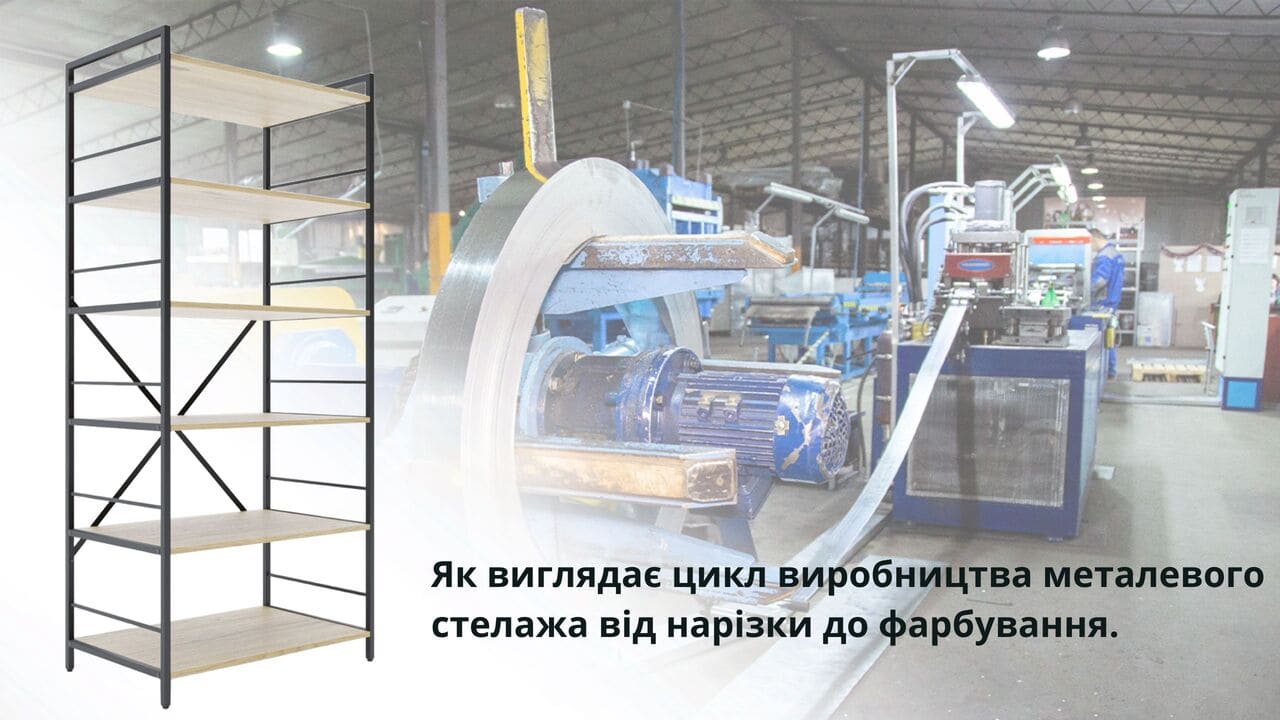
Как выглядит цикл производства металлического стеллажа: от нарезки до окраски
Стеллаж кажется простой конструкцией — пока не узнаешь, сколько операций за ним стоит. От рулона стали до готовой полки — пять технологических этапов, каждый из которых влияет на итоговое качество.
Шаг 1. Нарезка металла
Производство начинается со стального рулона или листового проката. Металл нарезается на заготовки по чертежу с точностью до 0,1 мм. Для стеллажей обычно используют холоднокатаную сталь толщиной от 0,6 до 2 мм в зависимости от класса конструкции — это определяет грузоподъёмность стеллажа ещё до каких-либо сварочных операций.
Шаг 2. Перфорация и формирование элементов
После нарезки заготовки проходят через пресс: стойки перфорируются с шагом 37,5 мм — именно эти отверстия позволяют регулировать высоту полок без инструментов. Одновременно на траверсах формируются зацепы — замковое соединение, обеспечивающее прочность без болтов.
Шаг 3. Сварка и сборка конструкций
Там, где требуется неразъёмное соединение — сварные узлы болтовых систем или усиленные секции тяжёлых стеллажей — детали проходят сварку. Швы зачищаются и выравниваются, чтобы не препятствовать равномерной адгезии при последующей окраске.
Шаг 4. Очистка и подготовка поверхности
Чаще всего пропускается малобюджетными производителями — и именно здесь закладывается реальная долговечность покрытия. Поверхность обезжиривается и проходит фосфатирование — химическую обработку, создающую микрошероховатую основу для порошка. Без этого шага даже качественная краска облупится за несколько сезонов.
Фосфатирование — не опция, а обязательный шаг для качественного покрытия. Оно увеличивает адгезию краски в 3–4 раза по сравнению с просто обезжиренной поверхностью. Если производитель не может сказать, фосфатирует ли он металл, — это повод усомниться.
Шаг 5. Порошковая окраска
Подготовленные детали поступают в камеру напыления. Порошковая краска наносится электростатическим методом — заряженные частицы равномерно покрывают все поверхности, включая внутренние углы и края. Затем детали проходят полимеризацию в печи при 180–200°C в течение 15–25 минут.
Результат — твёрдая монолитная плёнка 60–120 мкм, которая не трескается от ударов, не отслаивается от влаги и не выцветает на солнце.
Частые вопросы
Бывает ли стеллаж в нестандартном цвете?
Да. Порошковая окраска позволяет использовать любой цвет по шкале RAL. Но нестандартный цвет обычно означает отдельную партию, поэтому стоимость и сроки растут.
Чем отличается оцинкованный стеллаж в производственном процессе?
Вместо порошковой окраски детали проходят горячее или холодное цинкование — цинк наносится на поверхность и выступает жертвенной защитой от коррозии даже при царапинах.
Сколько времени занимает производство одного стеллажа?
Типовой сборный стеллаж — несколько часов с учётом всего цикла. Нестандартные заказы с кастомным цветом или размерами занимают больше времени, так как требуют отдельной настройки оборудования.
Читайте также
Сообщения не найдены
Написать отзыв